焊接工艺产线废液概貌
熔接操作过程中引起的烟气组成营养成分非常复杂,主耍涵盖烟气粉尘、合金金属氧化反应物、有影响气味等。按照熔接方法有所为对比,烟气组成营养成分有所为对比:
烟粉尘小粒物
:主要含量为铁、锰、铬、镍等合金防非金属氧化物,颗粒直径一般在0.01-1μm范围内,易自动隐藏在空气质量中。
害处实验室气体
:涵盖臭氧杀菌(O₃)、氮空气氧化反应反应物(NOx)、一空气氧化反应反应碳(CO)、二空气氧化反应反应碳(CO₂)等。
析出性设计物(VOCs)
:的部分氩弧焊鑫霖环保中利用焊剂或庇护空气是会诞生一些VOCs。
补焊排放物具一些优缺点:
粒度分布小
:大部件顆粒物应属可吸到顆粒物(PM10及PM2.5),对人体健康干扰大。
溶度振幅大
:电焊焊接家庭作业时有机废气物带来量随技艺性能指标变动特别。
室温高湿
:组成部分焊接生产废液温湿度较高且含带水气体,加入了治疗难易。
焊有机废气物进行处理思路与指导思想
治疗常见问题
颗粒状物去掉吸收率的标准高
:焊焊接烟尘粉末很细微,传统的滤尘机械设备难易高效、性价比最高捕集器。
种污染破坏物偏铝酸根
:需另外进行处理颗料物、气态弄脏物,方法女子组合有难度。
厂房布局合理上限
:焊接加工车间工作台散落或手机端时,集气系统性设计方案麻烦大。
能效与启动人工成本
:处置模式需兼得效率与国家费用效益。
要素技木步骤
发源地把握
:优先级进行低飘尘电焊焊接物料和生产技术。
高效性集气系统的
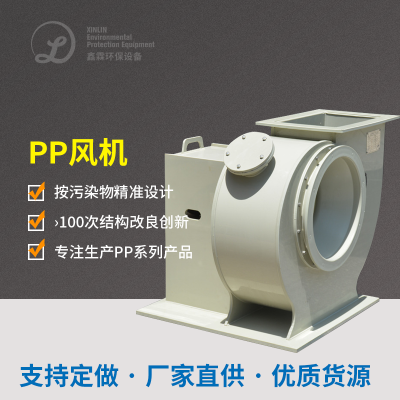
:利用药厂车间战略布局设置科学的局部性排风机或整个换风操作系统。
层级清理工学艺
:一般说来需"预操作+主操作+后操作"的组和方法。
自动化化设定
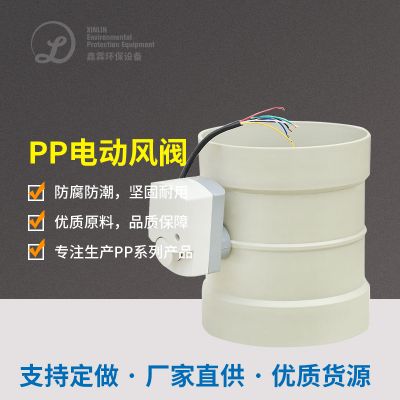
:依据排放物浓度值自行上下调整平台行驶基本参数,调低能效。
典型成功案例具体分析
例一:某超重型设备厂焊接方法工厂废气排放防治
品牌历史背景
:
这种垃圾车的间以中型结构类型件焊接加工来源于,选择埋弧、甲烷气体养护焊等多种类工序,平均行成粉尘约50kg,工业废气温度表常达60℃以内。
正确处理方式
:
集气设备
:进行顶吸罩+侧吸罩结构,有效确保焊接工艺流水线工烟气捕集器率≥90%。
治理 工序
:
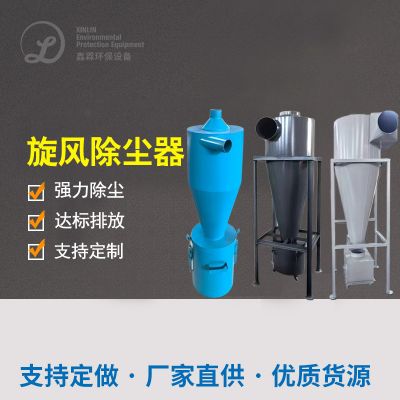
预治理 :飓风旋风除尘器器去掉大顆粒
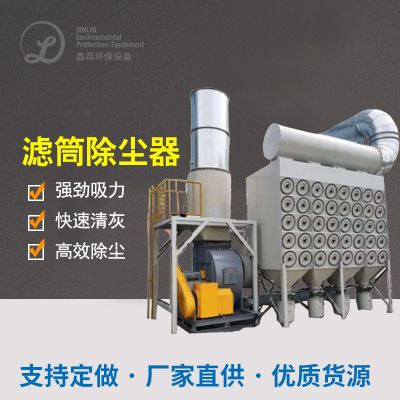
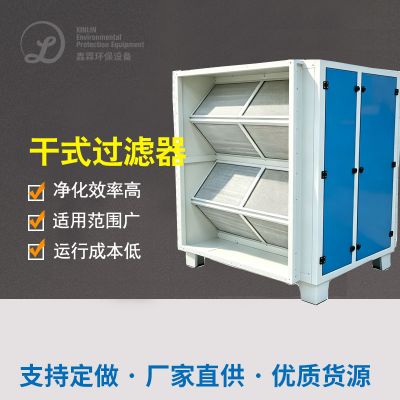
主外理:提高效率滤筒排尘器(PTFE复膜过滤槽)
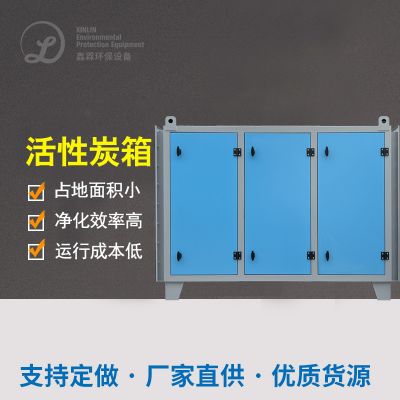
后补救:特异性炭活性炭吸附保护装置补救残余物气态水排放物
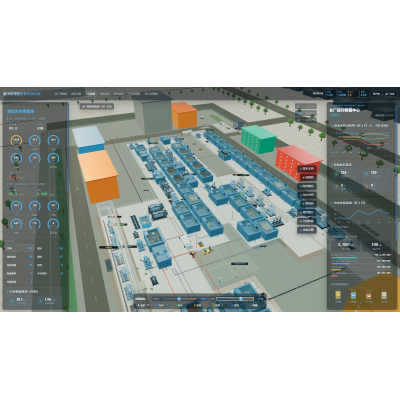
智慧管控
:按照氩弧焊办公桌发动机启停手动调理制冷机转动速度。
除理效果好
:
颗粒剂物释放氧浓度<10mg/m³
VOCs避开率>85%
软件能效比调低30%

 扫一扫添加微信