和动力锂离子电池收集拆卸一体化废水办理工艺办理建设项目
项目概况
该项目位于湖南省长沙市,是国家“新能源汽车动力蓄电池回收利用试点”项目,年处理退役动力电池1万吨(主要为磷酸铁锂电池)。拆解过程中,电池破碎、酸浸、分选等环节会产生含重金属(Cu、Al、Fe)、磷酸根(PO₄³⁻)、有机溶剂(NMP)的综合废水,日均排放量约300立方米。原废水成分复杂,传统工艺难以稳定达标,企业亟需一套“全流程协同处理”方案。
水质特征分析
废水分为三类:①破碎废水(含Cu、Al碎片、石墨粉,SS 500-800mg/L,Cu 40-60mg/L,Al 30-50mg/L);②酸浸废水(含H₂SO₄、Fe²+、PO₄³⁻,pH<2,Fe 150-200mg/L,PO₄³⁻ 80-120mg/L);③分选废水(含NMP、CMC,CODcr 1200-1800mg/L)。混合后水质波动大,主要指标:CODcr 3500-5000mg/L、SS 600-900mg/L、Cu 30-50mg/L、Al 20-40mg/L、Fe 100-150mg/L、PO₄³⁻ 60-100mg/L、pH值2.0-3.0。
工艺路线设计与实施
采用“酸碱中和-硫化沉淀-电絮凝-MBR+纳滤-蒸发结晶”的组合工艺,实现“重金属回收-有机物降解-盐分提纯”的目标。
酸碱性中合与天价属系统化积累出的:制定中合池2座,电容并联运转。第一名级加药系统生石灰粉乳(Ca(OH)₂)将pH调至4.0,取除大个部分Fe³+(提取Fe(OH)₃积累出的);第二步级加药系统氢硫化钠(NaOH)将pH调至8.5,使Cu²+、Al³+提取氢硫化物积累出的。中合现象时刻30min,积累出的池按照辐普鲁士蓝染色,面加热器端差1.0m³/(m²·h)。该机组天价属取除率达70%以上内容,pH比较稳定在7.5-8.0。
塑炼乳浊液纵深除去血本属:是因为氢防铝合金钝化物乳浊液对Cu²+的除去不齐全,安装塑炼作用槽2台,加药系统塑炼钠(Na₂S,加药系统量1.2倍原理量),使Cu²+出现塑炼铜(CuS)乳浊液(溶度积远少于氢防铝合金钝化物)。作用期限20min,出水出水Cu溶度降低0.5mg/L这。塑炼污泥处理经压滤后,送到贵铝合金冶炼厂回笼铜,年回笼量约12吨,附加值约60万余元。
电斜板石雕文化沉淀池出掉磷酸根与累计高价属:按照铁复合工业电斜板石雕文化沉淀池传动装置,复合工业排距2cm,电压电流密度单位10A/m²,反馈期限30min。电解抛光历程中,阳极有Fe²+,阴铁离子有OH⁻,Fe²+被硫化为Fe³+,与PO₄³⁻合成磷酸铁(FePO₄)石雕文化沉淀,同时捕集器累计高价属铁离子。电斜板石雕文化沉淀池对PO₄³⁻出掉率达95%大于,出液PO₄³⁻有机废气浓度降低5mg/L以內。
MBR+纳滤强度处置:电水解酸化池溢水步入MBR软件系统化(有效果容量120m³,膜通量12L/(m²·h)),避开乘余生产物与SS,溢水CODcr降低80mg/L下类。MBR产水经纳滤(NF)软件系统化(公款私存原子核量200Da),避开二价铁离子与大原子核生产物,产水步入蒸发器析出單元。
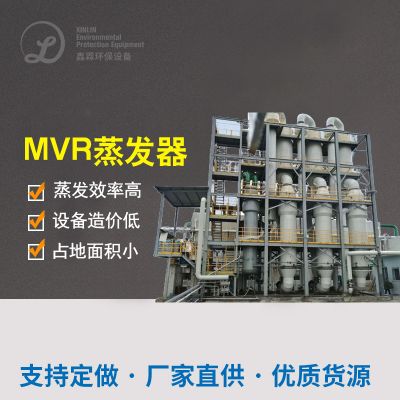
汽化心得体的的回收利用利用氢氧化钾钠:主要包括机制饱和蒸气再进行压缩(MVR)汽化器,饱和蒸气耗电量仅为0.15吨/吨水。纳滤产水汽化浓缩提炼后,制冷心得体能够得到纯净度99%的氢氧化钾钠,年的的回收利用利用量约200吨,实用价值约30万元。汽化母液返回了结合池,不要首次严重污染。
运行效果与创新点
项目投运后,出水Cu≤0.1mg/L、Al≤0.2mg/L、Fe≤0.5mg/L、PO₄³⁻≤0.5mg/L、CODcr≤50mg/L,全面优于《电池工业污染物排放标准》。资源化方面,年回收铜12吨、硫酸钠200吨,创造收益约80万元。
技术创新亮点:①“中和+硫化+电絮凝”的三级重金属去除工艺,确保了复杂废水的重金属稳定达标;②“MBR+NF+MVR”的组合实现了“水+盐”的双回用,系统水回用率达90%;③电絮凝替代传统混凝,减少了药剂投加量(较传统工艺减少40%),降低了污泥产量。

 扫一扫添加微信