食品加工厂废水怎么处理方法|食品加工厂废水处理案例
工程项目经验
该乳品厂常见产量气态奶、发酵乳及乳果汁饮料,曰产量200吨。已有操作安全设施操作作用缺点,特别是在旺季时时往往超负担电脑运行。新创建操作软件系统开发制作规模化为600m³/d,总资金200万元,标准要求满水后使用于园区做绿化及环保设备擦洗。
生活污水因素及来源地
污水关键存在的生产物品的清洗、再生线消毒、水平面清洁卫生及多量物品损耗,特别如表:
易动物溶解
:BOD5/COD参考值超过0.6-0.
高影响物
:总氮40-60mg/L,总磷8-12mg/L
pH下跌
:洗剂选择从而导致pH值在5-10中间转化
温湿度变动
:组成部分废污水水温能达50℃
净化处理的工艺过程
按照"有机化学预加工工作+MBR膜生物体作用器+RO反浸入"的三级职业资格证书加工工作加工过程:
预治疗标段
:
电动机防雨百叶窗:洗去封装皮肤碎片等其它杂物
pH的调节池:自主加酸/加碱调节pH在6.5-7.
气浮装制:去掉乳脂及血清类飘浮物
生物化学补救标段
:
溶解碱化池:提升废水处理工艺可生物化学性
MBR不良流化床反应器:內置PVDF中空中弹性纤维膜,生活污水氧化还原电位恢复在8000-10000mg/L
线上洁净平台:每季度来进行耐腐蚀洁净达到膜通量
循环外理单元测试卷
:
过滤性炭过滤器:过滤的残留物有机的物
RO软件系统:脱盐率>98%,产水电阻率<50μS/cm
分光光度计线消毒剂:狠抓中水回用水微生物培养基体完成指标合格
终于作用
体系冒水生活饮供水相较于《的城市脏水二次根据根据化学工业供水生活饮供水》(GB/T19923-2005)规定:
COD ≤ 30mg/L(取除率98%)
BOD5 ≤ 5mg/L(我们要除率99%)
溶解性总固体 ≤ 1NTU
结肠菌群未排除
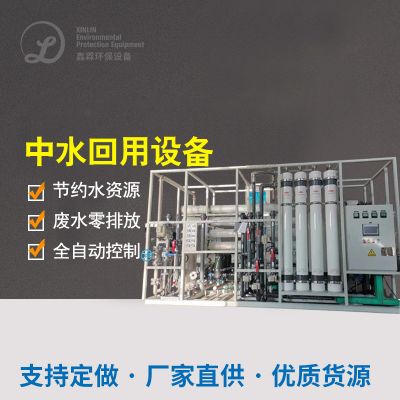
60%的水流回收利用于生产方式,年不仅节约供水1叁万吨,极大减少废污水排卸量40%。MBR工艺流程降低征占30%,自行化状态高,仅需四人轮班控制。
保健食品生产废液整理关键所在方法比效
根据对以上的3个情况的讲解,可个人小结出食材污废水 整理的一些重点点:
预净化处理重要性的
:真对多种废渣形态进行网格板、气浮、隔油等相当预处置方式英文
生物化学艺选
:高渗透压有机肥料化工废水处理宜进行厌氧反应器-好氧组合起来,可血生化性好的化工废水处理用于MBR等高质量流程
材料收回再生利用
:产生、循环水等资原化路经可取得增加创业项目经济实惠性
对付饮用水上下波动
:的调节池面积要丰富,重要性产品参数应实行线下监测站与半自动调节
保健食品制作厂在选取污废水除理工艺 清理工学艺时,需能够充分采取自我污废水除理工艺 结构特征、排出标准及投资加盟自动运行成本费,有必要的时可展开中尝试验设定最适设计。根据节能环保标准逐渐严厉,的深度清理与使用技术应用将成為将来经济发展趋向。

 扫一扫添加微信